
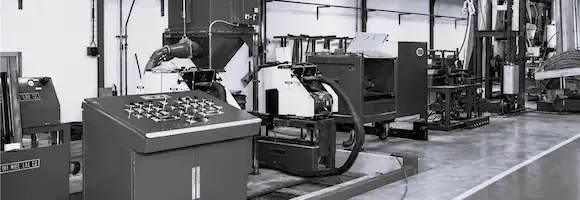
Artigo técnico
Decapagem mecânica de alambrão
dobramento inverso Wilco
Sem ácido: princípios e requisitos do processo
A decapagem mecânica remove a carepa de laminação do alambrão de aço por deformação física — sem ácidos, sem efluentes — e pode ser realizada em linha com a trefiladora. É a alternativa à decapagem química para fabricantes de arame que buscam reduzir custos operacionais, eliminar resíduos de ácido e melhorar a qualidade superficial do produto acabado. A Metalcym representa a Wilco Wire Lab para a América Latina.
Por que funciona: o princípio mecânico
O processo se baseia em uma diferença fundamental entre os materiais: o arame de aço é dúctil, enquanto a carepa de laminação a quente é frágil. Ao dobrar o alambrão de forma controlada, a carepa se fissura e se desprende da superfície. O método principal é o dobramento inverso, embora a dilatação elástica do aço também contribua para a eficiência do processo. A dilatação plástica excessiva, ao contrário, produz efeitos indesejados e deve ser evitada.
O parâmetro crítico: deformação entre 8 % e 10 %
A variável mais importante do processo é o percentual de deformação do alambrão:
• Abaixo de 8 % a carepa não se rompe por completo e partes permanecem aderidas à superfície.
• Acima de 10 % não se obtém maior remoção e ocorre um endurecimento indesejado do aço, com aumento de tensão que exige mais força de tração da trefiladora.
A configuração ideal, comprovada em linhas de produção, utiliza três polias: a central posicionada a 90° em relação às polias de entrada e saída. Assim, a superfície do alambrão é dobrada em planos alternados, cobrindo toda a sua circunferência com um envolvimento mínimo de 360° e máximo de 400°. Usar mais de três polias reproduz o efeito de superar 10 % de deformação: endurece desnecessariamente o aço sem melhorar a remoção de carepa.
O que o alambrão deve ter para um bom processo
Ao contrário da decapagem química — que funciona melhor com pouca carepa —, o processo mecânico requer condições específicas do material de entrada:
• Nível de carepa: entre 0,50 % e 0,75 % do peso do alambrão. Abaixo de 0,50 % a carepa não atinge a espessura mínima para se romper; acima de 0,75 % o excesso pode prejudicar o aço. O fabricante do alambrão pode controlar esse parâmetro durante a laminação — é o usuário quem deve especificá-lo.
• Carepa secundária: mínima. Uma segunda camada de cor escura, semelhante à fuligem, formada durante a fabricação pode causar desgaste prematuro das fieiras, problemas de produtividade e má qualidade no arame acabado.
• Óxido superficial: tolerável na superfície conforme os requisitos do produto final. As picadas de óxido (pitting) não ficam completamente limpas com a decapagem mecânica — nem tampouco com a química; convém evitar processá-las.
Parâmetros do processo de decapagem mecânica
| Parâmetro | Valor / faixa | O que ocorre fora da faixa |
|---|---|---|
| Deformação do fio-máquina | 8 % – 10 % | < 8%: a carepa não se rompe por completo. > 10%: endurece o aço e exige mais tração |
| Configuração de polias | 3 polias (central a 90°) | Mais de 3 polias: mesmo efeito que ultrapassar 10% de deformação |
| Envolvimento na circunferência | 360° mín – 400° máx | — |
| Nível de carepa de entrada | 0,50% – 0,75% do peso | < 0,50%: não atinge espessura para romper. > 0,75%: o excesso pode afetar o aço |
| Carepa secundária | Mínima | Desgaste prematuro de fieiras, baixa produtividade, má qualidade |
| Óxido superficial (pitting) | Evitar processá-lo | Não se limpa por completo, nem com decapagem química |
Vantagens frente à decapagem química
• Sem ácidos, sem efluentes e sem planta de tratamento de resíduos químicos.
• Processo em linha com a trefiladora: reduz o manuseio de materiais e os tempos de ciclo.
• Aplicável a arames de baixo e alto teor de carbono.
• A migração para a decapagem mecânica obriga a revisar todas as variáveis do processo de trefilação (lubrificação, geometria da fieira, velocidades, resfriamento). Um fabricante que realizou essa transição e revisou cada variável obteve um aumento de produtividade da ordem de 25 % nos primeiros seis meses.
Em comparação com a decapagem química
| Aspecto | Decapagem mecânica |
|---|---|
| Ácidos e efluentes | Nenhum; sem estação de tratamento de resíduos |
| Integração | Em linha com a trefiladora |
| Materiais | Fios de baixo e alto teor de carbono |
| Resultado documentado | +25% de produtividade em 6 meses (após revisar todas as variáveis de trefilação) |
Para quais tipos de arame se aplica
O processo cobre praticamente qualquer tipo de produção de arame: galvanizado, para pregos e grampos, para arame farpado e cercas, para eletrodos de soldagem (CO₂), para molas de colchões e assentos, para barra roscada, para pneus de automóveis, para piano e música, para cabides e tela metálica, entre outros. O nível de agressividade do sistema é ajustado conforme os requisitos de qualidade superficial do produto acabado.
Saiba mais sobre a decapagem mecânica da Wilco
Os equipamentos de decapagem mecânica Wilco Wire Lab disponíveis para a América Latina — de sistemas básicos a linhas completas com escovamento automático e pré-revestimento — são detalhados na página de produto.
Publicado: junho de 2026 - Atualizado: julho de 2026
CONTINUE EXPLORANDO
Equipamentos e conteúdo relacionado
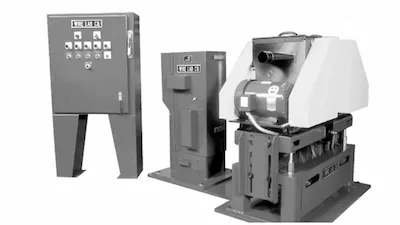
LINHAS 920 · 1030 · 1060 · 1250 · 1750
Decapagem mecanica de arame Wilco
Para arame de aço: de limpeza por jato de ar até escovamento automático com precoating. Sem ácido.
Ler mais
Artigo técnico
Decapagem mecânica por jateamento
Decapagem mecânica por jateamento de fios e barras
Ler mais
Linhas BAR E COIL
Equipamento de jateamento de barras e arames
Soluções completas para a decapagem mecânica e descascamento de barras, arames e rolos de arame de aço.
Ler maisInstalações
Equipamentos em operação
Projetos Especiais
Não consegue encontrar o equipamento que precisa?
A Metalcym desenvolve para você.
Nossos departamentos de Engenharia e Vendas trabalham em estreita colaboração com o cliente para projetar uma solução personalizada, reduzindo custos operacionais e maximizando a produtividade. Cada projeto começa com um levantamento técnico detalhado e culmina na fabricação e teste do equipamento em nossa fábrica.
CONSULTAR PROJETO