
Artigo técnico
Granalha de arame cortado G1, G2 ou G3
ABRASIVOS PARA SHOT PEENING
Por que o grau de condicionamento define onde pode ser usada
O arame cortado nasce cilíndrico
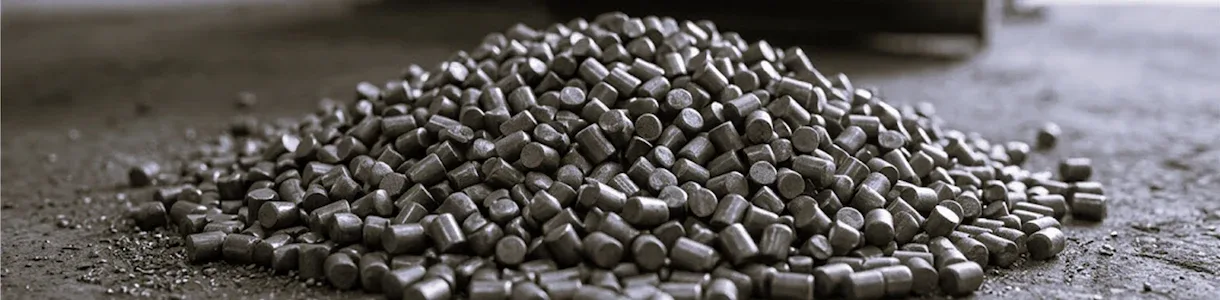
A granalha de arame cortado é fabricada cortando arame de aço trefilado em pedaços de comprimento aproximadamente igual ao seu diâmetro. O resultado direto desse corte é um cilindro com cantos vivos, não uma esfera. Essa é a diferença de origem em relação à granalha fundida, que sai esférica do processo de atomização mas carrega porosidade interna e inclusões. O arame cortado é 100 % sólido desde o primeiro dia, e por isso dura mais; mas para chegar à forma esférica que muitos processos exigem, precisa de uma etapa
Por que a cilíndrica não é usada em shot peening
Um grão cilíndrico impacta com suas arestas. Na limpeza isso é uma vantagem —o canto vivo corta e desprende contaminante—, mas no shot peening é um problema sério: a aresta pode mossar a superfície e gerar nesse ponto uma concentração de tensão de tração, exatamente o oposto da tensão de compressão que o processo busca introduzir. Uma peça tratada com abrasivo cilíndrico pode terminar com pontos de início de trinca em vez de resistência à fadiga. Por isso as especificações de peening exigem material condicionado.
O que é o condicionamento
O condicionamento é realizado em um equipamento de jateamento especialmente projetado para processar o próprio abrasivo: em vez de projetar a granalha contra peças, projeta-a contra placas antidesgaste alojadas em uma câmara preparada para receber o impacto de forma contínua. O material é recirculado por uma quantidade determinada de ciclos, e a cada passagem os cantos vivos vão perdendo o fio até alcançar o grau buscado.
Os graus não são processos distintos: são quantidades crescentes de ciclos no mesmo equipamento. Por isso a progressão de cilíndrica a G3 é contínua, e por isso o grau mais arredondado tem maior custo: mais horas de processo e mais perda de material por desgaste durante o próprio condicionamento.
Os quatro graus
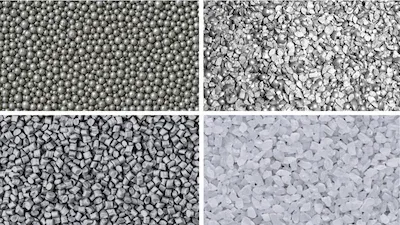
Cilíndrica (as cut): o grão tal como sai do corte, com cantos vivos e faces planas.
G1 (condicionamento normal): os cantos estão quebrados mas o grão conserva sua forma cilíndrica reconhecível.
G2 (duplo condicionamento): forma arredondada mas irregular, sem arestas e ainda sem ser esférica.
G3 (condicionamento especial): forma praticamente esférica, sem vestígio da geometria original do corte.
A avaliação do grau é visual e comparativa, não dimensional: contrasta-se a amostra com padrões de referência.
Quando cada grau é especificado
A cilíndrica é empregada em limpeza e desareiamento, onde o canto vivo trabalha a favor e a peça não tem requisitos de fadiga. G1 e G2 cobrem o terreno intermediário: limpeza exigente, rebarbação e preparação de superfície onde se busca certa rugosidade sem agressividade. G3 é o grau do shot peening de precisão —aeronáutico, automotivo, molas e engrenagens— onde a uniformidade do impacto define a homogeneidade das tensões residuais e a repetibilidade entre lotes.
Os quatro graus de condicionamento
| Grau | Forma | Onde é especificado |
|---|---|---|
| Cilíndrica (as cut) | Cantos vivos e faces planas, tal como sai do corte | Limpeza e desareamento; não apta para shot peening |
| G1 (condicionamento normal) | Cantos quebrados; conserva forma cilíndrica reconhecível | Limpeza exigente, rebarbação, preparação de superfície |
| G2 (duplo condicionamento) | Arredondada mas irregular, sem arestas; ainda não esférica | Terreno intermediário: rugosidade sem agressividade |
| G3 (condicionamento especial) | Praticamente esférica, sem vestígio da geometria do corte | Shot peening de precisão (aeronáutico, automotivo, molas, engrenagens) |
Nota: os graus não são processos distintos, mas quantidades crescentes de ciclos de condicionamento; a progressão é contínua. A avaliação é visual e comparativa contra padrões de referência. A maior grau, maior custo (mais horas de processo e mais perda de material).
Por que dura mais que a granalha fundida
A granalha fundida, ao se desgastar, fratura e gera fragmentos angulares que mudam o comportamento do processo e obrigam a classificar com mais frequência. O arame cortado não fratura: delamina, desgasta-se por camadas e conserva a forma esférica até o fim de sua vida útil. Essa é a razão técnica por trás de sua maior durabilidade e da estabilidade do mix operacional.
O que a norma exige
A norma de referência é SAE J441, específica da granalha de arame cortado, complementada pela AMS 2431 para aplicações aeroespaciais. Dentro da AMS 2431 convivem duas especificações de dureza: AMS 2431/3D (AWCR), de dureza regular, e AMS 2431/8A (AWCH), de alta dureza. A escolha entre ambas não é «mais duro é melhor»: quanto maior a dureza, menor a durabilidade do meio, portanto o critério depende da intensidade Almen requerida e do material da peça.
Normas y grados de dureza
| Norma | Designación | Dureza | Aplicación |
|---|---|---|---|
| SAE J441 | — | — | Norma base de la granalla de alambre cortado |
| AMS 2431/3D | AWCR | Regular | Aplicaciones aeroespaciales |
| AMS 2431/8A | AWCH | Alta | Aplicaciones aeroespaciales |
Nota: la elección no es «más duro es mejor». A mayor dureza, menor durabilidad del medio; el criterio depende de la intensidad Almen requerida y del material de la pieza.
Publicado: julho de 2026 - Atualizado: julho de 2026
CONTINUE EXPLORANDO
Equipamentos e conteúdo relacionado
Artigo técnico
Introdução ao processo de shot peening
O que é o shot peening e como funciona
Ler mais
PERGUNTAS FREQUENTES
O que é o ensaio com placa Almen e como se faz?
Ensaio Almen — o método padrão para medir a intensidade do shot peening
Ler mais
Abrasivos para jateamento
Arame cortado (CW)
Para processos de shot peening de alta intensidade
Ler maisSELEÇÃO DE ABRASIVO
Não sabe qual abrasivo seu processo precisa?
A Metalcym ajuda você a definir
Nossa equipe técnica analisa o material da peça, o equipamento disponível, o acabamento buscado e a norma aplicável, e recomenda o tipo, a granulometria e a dureza adequados. Consulte sem compromisso.
CONSULTAR SELEÇÃO